传动件加工全解析:齿轮加工、链轮定制到非标传动零部件定制的选型指南
在装备制造领域,传动系统就像设备的“关节与韧带”,把电机的动力稳稳地传递到每一个执行机构。无论是粮食加工线上的输送设备、纺织车间的卷绕机构,还是矿山破碎机、包装印刷机械、新能源汽车产线,背后都离不开一套可靠运转的传动件。而决定传动件寿命与精度的,正是前端的传动件加工环节。弘和传动件(xshhzcz.com)长期深耕响水传动件加工配套,本文结合一线生产经验,系统梳理传动件加工的品类、工艺、材料、选型与验收要点,供设备工程师、采购负责人参考。
一、传动件加工到底是做什么的?
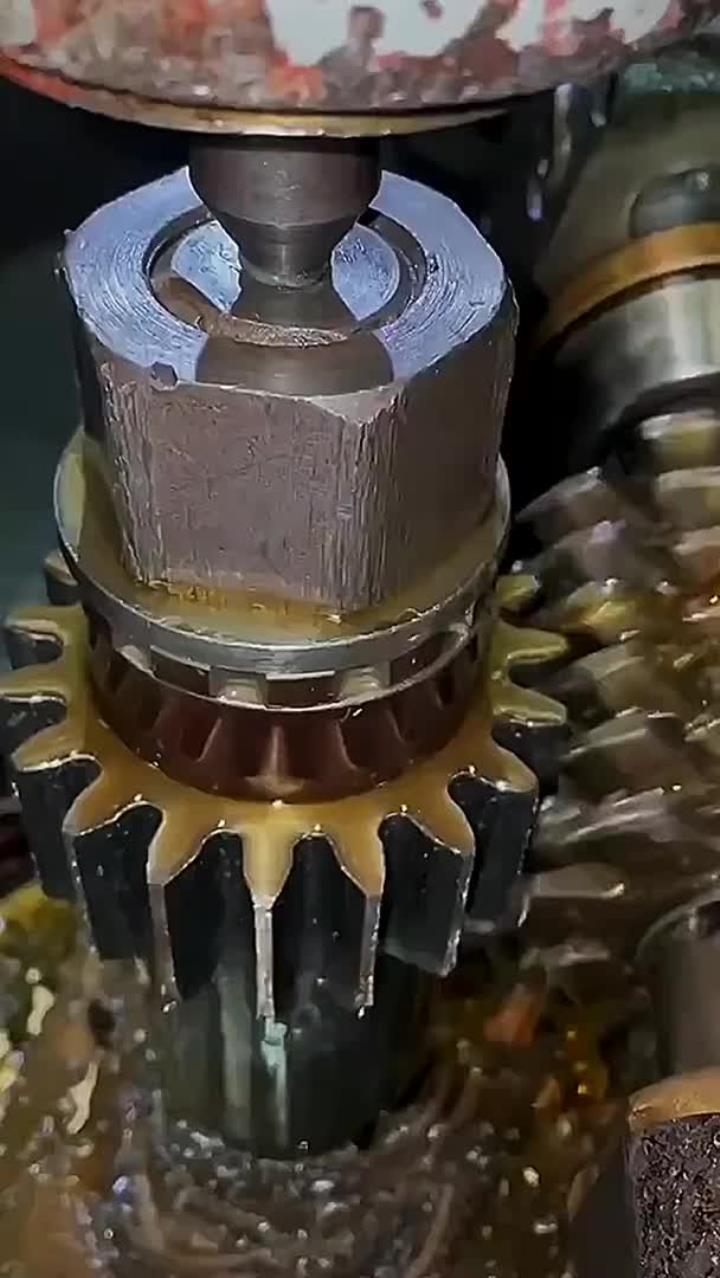
简单地说,传动件加工就是围绕“动力传递”这一目的,对齿轮、链轮、皮带轮、联轴器、花键轴、减速机配件等零部件进行的机械加工与热处理作业。它不同于一般的机加工,核心难点集中在三点:
- 齿形精度要求高:齿距偏差、齿向偏差、齿廓总偏差直接决定传动平稳性与噪声水平;
- 材料与热处理匹配复杂:同一零件,调质、渗碳淬火、高频淬火、氮化后的承载能力差异可达数倍;
- 非标比例大:多数客户需要的不是国标现货,而是按图纸、按工况定制的传动零部件,图纸二次转化能力成为厂家的分水岭。
因此,传动件加工本质上是一项“机械设计 + 材料工艺 + 精密制造 + 检测验证”的综合服务,而不是单纯的车铣刨磨。
二、传动件加工的主要品类及加工重点
1. 齿轮加工
齿轮加工是传动件加工中技术门槛最高的一类。按齿形可分直齿轮、斜齿轮、人字齿轮、内齿轮、齿条;按结构可分圆柱齿轮、圆锥齿轮、蜗轮蜗杆。常见加工路线为:下料—锻造或圆钢锯切—粗车—调质—精车—滚齿/插齿—剃齿或磨齿—热处理—精磨内孔。精度等级一般按 GB/T 10095 执行,常规工业配套常用 7 级、8 级,精密机床、减速机、机器人关节常用 6 级及以上,需要磨齿机配合。
2. 链轮定制
链轮定制常见于输送线、粮食机械、包装设备、木工机械、农机。加工重点在于链窝的滚子圆弧与节距精度——节距一旦超差,链条就会跳齿、爬齿、异常磨损。链轮定制时需要明确链条型号(如 08B、10A、12A、16A、20A、24B 及各类双排、三排规格)、齿数、齿宽、孔径、键槽、轮毂形式(A/B/C 型)以及是否需要表面淬火。
3. 皮带轮批发
皮带轮是通用性最强的传动件之一,涉及 V 带轮、多楔带轮、同步带轮、平带轮等。批量皮带轮更看重“一致性”:槽型角度、槽间距、动平衡、孔径公差必须稳定。同步带轮还需保证齿形(如 GT、T 型、HTD、圆弧齿)与带宽匹配,否则会出现爬齿与噪声。
4. 联轴器
作为联轴器厂家,加工环节要同时兼顾孔轴配合精度与整体动平衡。常见类型有刚性联轴器、弹性联轴器、膜片联轴器、梅花联轴器、鼓形齿式联轴器、十字滑块联轴器。用于高速场合时,需要做动平衡校核;用于重载冲击场合时,则要控制键槽强度与螺栓孔位置度。
5. 花键轴加工
花键轴加工的关键在于渐开线花键或矩形花键的齿侧定心精度与花键与轴颈的同轴度。加工方式有滚削、铣削、插削、磨削,热处理后若变形量控制不当,会出现装配卡滞。因此高精度花键轴通常采用“粗加工—热处理—花键磨削”的顺序,而非直接成品滚齿。
6. 减速机配件
减速机配件涵盖输入轴、输出轴、行星架、齿轮轴、蜗杆、蜗轮、端盖、隔套、油封座等。这类零件往往是多品种小批量,且对互换性要求高,适合具备柔性生产能力的齿轮链轮生产厂家配合开发。
三、传动件加工的完整工艺流程
规范的加工流程是质量稳定的前提,一套完整的传动件加工通常包含以下阶段:
- 图纸评审与工艺编制:确认模数、齿数、压力角、螺旋角、变位系数、精度等级、材料、热处理与表面处理要求,输出加工工艺卡;
- 毛坯准备:圆钢锯切、锻造(自由锻/模锻/碾环)、铸造或粉末冶金,视批量与强度要求选择;
- 粗加工:数控车削、粗铣,为后续加工留出均匀余量;
- 热处理(预备):正火、调质,改善切削性能并稳定组织;
- 半精加工与精加工:精车内外圆、磨内孔与端面,保证基准精度;
- 齿形加工:滚齿、插齿、拉齿、刨齿、铣齿,高精度需求再上剃齿或磨齿;
- 热处理(最终):渗碳淬火、高频/中频淬火、碳氮共渗、氮化,控制硬度层深与变形;
- 精加工修正:热处理后进行硬齿面磨削、内孔磨削、研齿;
- 表面处理:发黑、镀锌、镀铬、喷砂、磷化,兼顾防锈与外观;
- 检测与包装:齿形齿向检测、三坐标、硬度、金相、动平衡试验,合格后防锈包装出库。
四、材料选择:不同工况对应不同牌号
选材是传动件加工中最容易被忽视、却最影响寿命的一环:
- 45# 钢:通用型材,调质后适用于中低速、中低载荷的链轮、皮带轮、联轴器;
- 40Cr:淬透性优于 45# 钢,调质或高频淬火后用于齿轮、花键轴、减速机轴类;
- 20CrMnTi / 20CrMnMo:渗碳淬火钢,表面硬度高、心部韧性好,适合重载齿轮;
- 42CrMo:强度高、综合力学性能好,常用于大模数齿轮、齿圈、行星架;
- 铸铁 / 球墨铸铁:用于大直径皮带轮、飞轮、低速齿轮,减振性与成本优势明显;
- 不锈钢:用于食品、制药、饮料、化工等腐蚀或洁净工况;
- 尼龙、POM、聚氨酯:用于轻载静音传动,如包装机械、纺织机械的同步带轮与导向件。
五、非标齿轮定制与传动零部件定制的沟通要点
很多客户在询价时只发一张照片或一句“按样加工”,结果容易出现反复返工。想要一次做对,非标齿轮定制建议准备以下资料:
- 2D 图纸(含公差、形位公差、表面粗糙度)或 3D 数模;
- 齿轮基本参数:模数、齿数、压力角、螺旋角、变位系数、齿宽;
- 精度等级与检验标准(如 GB/T 10095 6 级);
- 材料牌号与热处理、硬度层深要求;
- 使用工况:转速、扭矩、是否冲击载荷、环境温度与介质;
- 装配关系:配合轴径公差、键槽尺寸、轴向定位方式;
- 批量与交期,是否需要首件确认。
资料越完整,加工方越能给出合理的工艺路线与报价,避免“以车代磨”“以软齿面冒硬齿面”的隐性降本。
六、传动件加工服务的行业覆盖面有多广?
传动件几乎渗透到所有装备制造与流程工业中,常见应用场景包括:
- 食品、粮食加工、食用油、制糖、调味品:输送机链轮、搅拌轴、不锈钢联轴器;
- 饮料、酒类、饮用水、乳制品:灌装线同步带轮、星轮、传动齿轮;
- 纺织、化纤、印染、服装面料:卷绕齿轮、牵伸辊传动轴、花键轴;
- 造纸、纸制品、包装、纸箱、印刷:压辊齿轮、瓦楞机传动件、印刷机齿轮箱配件;
- 化工、塑料、橡胶、涂料:反应釜搅拌传动、密炼机齿轮;
- 制药、医疗器械:洁净级不锈钢传动件;
- 水泥、玻璃、陶瓷、耐火材料:大齿圈、磨机减速机配件;
- 钢铁、有色金属、金属制品、五金、紧固件、模具:轧机传动轴、矫直机齿轮;
- 矿山机械、工程机械、农业机械、环保设备:重载齿轮、链轮、联轴器;
- 汽车零部件、摩托车、新能源汽车、轨道交通、船舶:花键轴、传动齿轮、差速器配件;
- 电机、输配电、工业自动化、家用电器:小模数齿轮、精密同步带轮。
不同行业的侧重点差异很大:食品与制药更关注材质与清洁度,矿山与工程机械更关注强度与耐磨性,印刷与包装更关注精度与低噪声,新能源与自动化设备则更关注一致性与交付节奏。
七、如何判断一家齿轮链轮生产厂家是否靠谱
面对市场上数量众多的加工厂,可以从下面几个维度快速评估:
- 设备结构:是否具备数控车、加工中心、滚齿机、插齿机、磨齿机、花键磨、热处理线,决定能做什么、做得多好;
- 工艺能力:能否提供从毛坯到成品的一站式加工,而不是“转手外协”;
- 检测手段:齿形齿向检测仪、三坐标、硬度计、金相显微镜、动平衡机是否齐全;
- 非标响应:图纸转化速度、首件确认流程、样品周期;
- 批量与交期:既能做单件小批量,也能承接中大批量稳定供货;
- 行业案例:是否服务过与自身工况接近的行业客户。
八、为什么越来越多客户关注响水传动件配套?
江苏盐城响水及周边区域制造业配套体系较为完整,钢材、铸造、热处理、机加工资源集中,物流通达长三角与苏北、鲁南工业带。对采购方而言,选择本地化的传动零部件定制供应商,具有几方面现实优势:
- 沟通成本低,图纸评审与现场对接方便,改单、加急更灵活;
- 产业链配套近,毛坯、热处理、表面处理环节周转快,交期可控;
- 综合制造成本相对可控,适合中小批量的非标齿轮定制;
- 便于长期跟踪使用反馈,持续优化齿形参数与材料工艺。
弘和传动件立足响水,围绕传动件加工、齿轮加工、链轮定制、联轴器与皮带轮配套、花键轴加工、减速机配件等方向,为客户提供从图纸评审、工艺设计到成品交付的一体化服务,可根据实际工况推荐材料与热处理方案,而非简单按图开料。
九、常见问题解答
- 问:只有实物样品,没有图纸,可以加工吗?
可以。可对样品进行测绘,反推模数、齿数、压力角等参数,出具图纸供客户确认后再投产。但建议同时提供使用工况,以便合理确定材料与热处理。 - 问:非标齿轮定制的最小起订量是多少?
多数情况下单件即可加工,批量越大单件成本越低。高精度磨齿件建议适当集中批量,以摊薄工装与调试成本。 - 问:齿轮噪声大,是加工问题还是设计问题?
两者都有可能。齿距偏差、齿向偏差、齿面粗糙度超标会直接导致噪声;中心距偏差、侧隙选择不当、箱体刚性不足同样会引起异响。建议先做齿形检测再判断。 - 问:皮带轮批发如何保证批次一致性?
关键是固定工艺、固定刀具与专机专检,对槽型、槽间距、动平衡做抽检或全检,并保留批次追溯记录。 - 问:花键轴加工后装配困难怎么办?
多与热处理变形、齿侧定心精度或同轴度超差有关,可通过热处理后花键磨削、控制磨削余量来改善。
十、结语
传动件加工看似传统,实则是设备可靠性的第一道防线。一个齿形超差的齿轮,可能让整条包装线持续异响;一个热处理不到位的链轮,可能让粮食输送设备提前报废。选对加工方,本质上是在为设备的稳定运行买保险。
如果您正在寻找能够承接齿轮加工、链轮定制、联轴器配套、皮带轮批发、花键轴加工及减速机配件供应的合作方,建议把图纸、工况与批量一并说明,让加工方参与到前期工艺评审中来。弘和传动件愿以扎实的加工能力与务实的工艺建议,为各行业客户提供稳定可靠的传动零部件定制方案,更多产品与加工能力信息可访问 xshhzcz.com 了解。